Допуски и чистота кромки при гидроабразивной резке: что реально гарантирует подрядчик
Главная проблема при выборе исполнителя гидроабразивной резки — разрыв между обещаниями и фактическим результатом. Один подрядчик декларирует «высочайшую точность», другой уверяет в «идеальной кромке», а на выходе заказчик получает деталь, не попадающую в допуски, и запускает цикл переделок. Разберём, какие параметры реально достижимы и как проверить подрядчика до заказа.
Какие допуски реально достижимы
Типичная точность гидроабразивного раскроя находится в диапазоне ±0,1–0,2 мм на толщинах до 20–25 мм — при условии исправного станка, правильно подобранного абразива и грамотно настроенной подачи. На больших толщинах и при резе под наклоном допуски закономерно увеличиваются, и честный подрядчик скажет об этом заранее, а не после получения детали.
Важный нюанс: конусность реза. Струя воды с абразивом физически даёт небольшое сужение к нижней кромке, и этот фактор необходимо учитывать при жёстких требованиях к вертикальности стенки. Профессиональный исполнитель управляет этим за счёт скорости, давления и, при необходимости, компенсации наклона головки.
Чистота кромки: что означает «чистый рез»
Шероховатость кромки после гидроабразивной резки зависит от скорости реза. Чем выше скорость, тем грубее поверхность; чем ниже — тем чище кромка, но дороже метр. Поэтому параметр «чистота» не бывает бесплатным и одинаковым для всех деталей: под ответственные сопряжения выбирается медленный качественный рез, под габаритные заготовки — быстрый разделительный.
Реальные значения шероховатости обычно находятся в пределах 3,2–6,3 мкм на средних режимах и могут улучшаться на финишных. Главное — подрядчик обязан согласовать требуемый класс чистоты с вами до резки, а не обещать «идеальную кромку» без цифр.
Почему обещания расходятся с фактом
Завышенные обещания чаще всего связаны с желанием взять заказ, а не с реальными возможностями оборудования. Изношенные сопла, неправильно подобранный абразив, отсутствие контроля геометрии после резки — всё это приводит к браку по допускам, который заказчик обнаруживает уже на сборке. Отсюда конфликты, переделки и потерянные сроки.
Надёжный признак профессионала — готовность назвать конкретные допуски под вашу толщину и геометрию, а также честно указать ограничения, например по конусности или минимальному радиусу внутреннего угла.
Как проверить качество до заказа
Перед размещением заказа запросите у подрядчика следующее: паспортные допуски станка под вашу толщину материала, примеры готовых деталей с аналогичной геометрией и возможность пробной резки образца. Пробный рез небольшой детали — самый надёжный способ сравнить обещания с фактом, не рискуя всей партией.
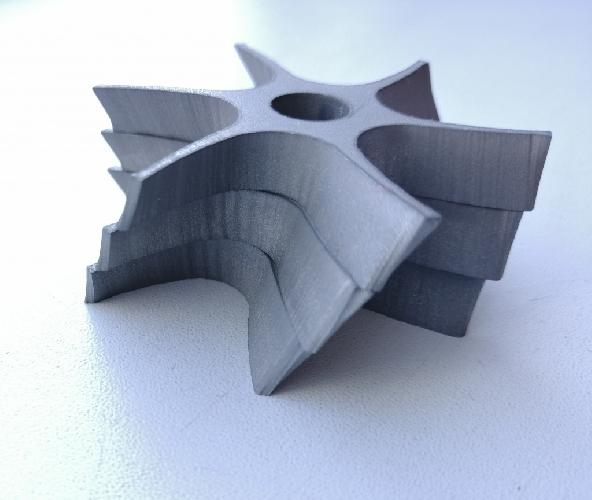
Особенно это важно при сложной геометрии, фасках и скосах. Здесь уместно использовать технологию гидроабразивной 3D-резки, при которой кромки сложного профиля формируются за один установ с минимальными отклонениями по углу наклона — это снимает часть рисков, связанных с последующей мехобработкой.
Итог
Допуски и чистота кромки — это не абстрактные «высокое качество» и «точность», а конкретные числа, которые подрядчик должен назвать до начала работ. Требуйте цифр, согласовывайте класс чистоты под задачу и проверяйте исполнителя пробным резом. Тогда брак по допускам и конфликты с исполнителем останутся в прошлом.