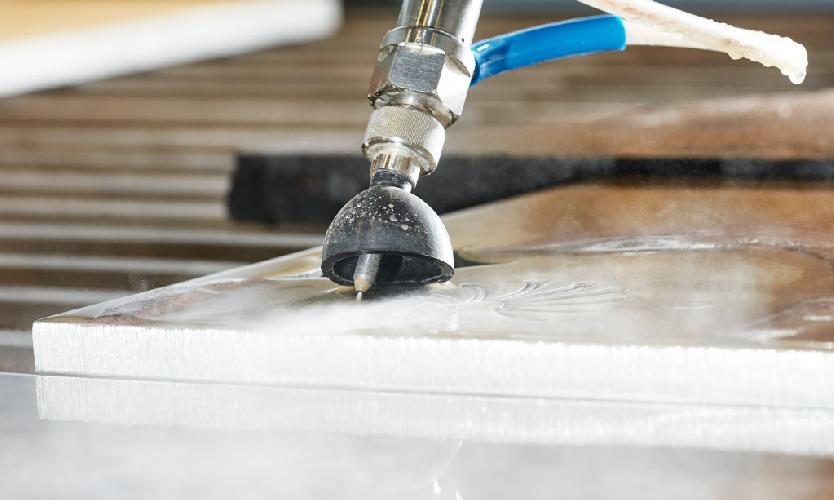
Конусность реза при гидроабразивной обработке: как компенсировать
Гидроабразивная резка (ГАР) заслуженно считается одной из самых универсальных технологий холодной обработки материалов - от алюминия и титана до стекла, камня и композитов. Однако у метода есть особенность, которую важно учитывать ещё на этапе проектирования: конусность реза. Именно она чаще всего становится причиной несостыковок между ожиданиями заказчика и фактической геометрией детали. Разберём, что это за явление, какие факторы на него влияют и как производители компенсируют конусность, чтобы выдавать продукцию с точной геометрией.
Что такое конусность реза
Конусность реза - это отклонение боковой поверхности реза от вертикали: ширина реза вверху (у входа струи) оказывается больше, чем внизу (у входа уже ослабленной струи). В результате поверхность приобретает не прямой, а слегка наклонный, «конусный» профиль.
Иными словами, если разрезать толстый лист гидроабразивом и измерить ширину канавки у верхней и нижней кромки, почти всегда верхняя будет чуть шире. Величина этого расхождения и есть конусность. Обычно её выражают в миллиметрах на сторону или в градусах угла наклона.
Важно понимать: конусность - это не брак в привычном смысле, а физическая особенность процесса. Струя воды с абразивом по мере прохождения через материал теряет энергию, ослабевает и «съедает» меньше материала на выходе. Вопрос лишь в том, насколько велик этот перепад и допустим ли он для конкретной детали.
От чего зависит конусность
На величину конусности влияет целый комплекс факторов. Основные из них:
1. Толщина материала. Чем толще заготовка, тем длиннее путь струи сквозь неё и тем заметнее падение её энергии. На тонких листах (до 10–15 мм) конусность часто пренебрежимо мала, на толстых плитах (50 мм и более) - становится значимой.
2. Скорость реза. Высокая скорость повышает производительность, но увеличивает конусность: струя «не успевает» полностью прорезать нижнюю часть. Снижение скорости даёт более вертикальный рез при меньшей производительности.
3. Тип и твёрдость материала. Мягкие материалы (алюминий, пластик) режутся быстрее и с меньшей конусностью. Твёрдые и вязкие сплавы, напротив, сильнее гасят струю.
4. Параметры оборудования. Давление воды, диаметр сопла и смесительной трубки, расход и фракция абразива, качество фокусировки струи - всё это напрямую влияет на стабильность и форму реза.
5. Состояние расходников. Изношенная смесительная трубка «размывает» струю, резко увеличивая конусность. Поэтому регулярная замена сопел - не вопрос экономии, а вопрос точности.
Как контролируется и компенсируется конусность
Современные станки гидроабразивной резки позволяют управлять конусностью, а не просто принимать её как данность. Для этого применяется несколько приёмов:
-
Компенсация наклоном головки. На многих 5-осевых станках режущая головка наклоняется на небольшой угол, чтобы компенсировать естественный скос струи и получить кромку, максимально близкую к вертикали. Этот угол рассчитывается автоматически под конкретный материал и толщину.
-
Динамический контроль скорости. Система ЧПУ непрерывно регулирует скорость подачи: на прямых участках - выше, в углах и при смене направления - ниже, что выравнивает качество реза по всей траектории.
-
Снижение скорости и многоступенчатая обработка. Для ответственных деталей с жёсткими допусками выбирают более медленный режим или делают несколько проходов, добиваясь минимальной конусности.
-
Правильный подбор абразива и давления. Оптимизация фракции абразива, его расхода и рабочего давления позволяет сбалансировать производительность и точность.
-
Разнесение значений конусности по сторонам. Если в чертеже задан допуск на геометрию, конусность можно «развернуть» так, чтобы она попадала в допустимый коридор либо распределялась на ту сторону, где её влияние некритично.
Когда конусностью можно пренебречь, а когда - нет
При выборе поставщика услуг резки важно совпадение ваших требований и фактических возможностей технологии. Если деталь некритична к геометрии кромки - например, декоративная панель или заготовка под последующую мехобработку, - умеренная конусность допустима и позволяет получить более низкую цену за счёт высокой скорости.
Если же речь о деталях с точными посадочными поверхностями, тонкими стенками или требованиях к перпендикулярности, нужно заранее оговаривать с исполнителем допустимую величину конусности и способы её компенсации. Именно на этом этапе и проявляется разница между «просто резкой» и инжиниринговым подходом: нормальный подрядчик не просто режет по контуру, а управляет геометрией реза.